
Dung sai in 3D cho trục và vòng bi: lỗ lọt, lỗ ép và cách in mẫu thử
Kích thước lỗ in 3D cho trục Ø8, Ø6, vòng bi 688 và con trượt LM6UU, lỗ lọt và lỗ ép chặt, lỗ giọt nước khi in ngang và cách in mẫu thử dung sai.
Đăng ngày
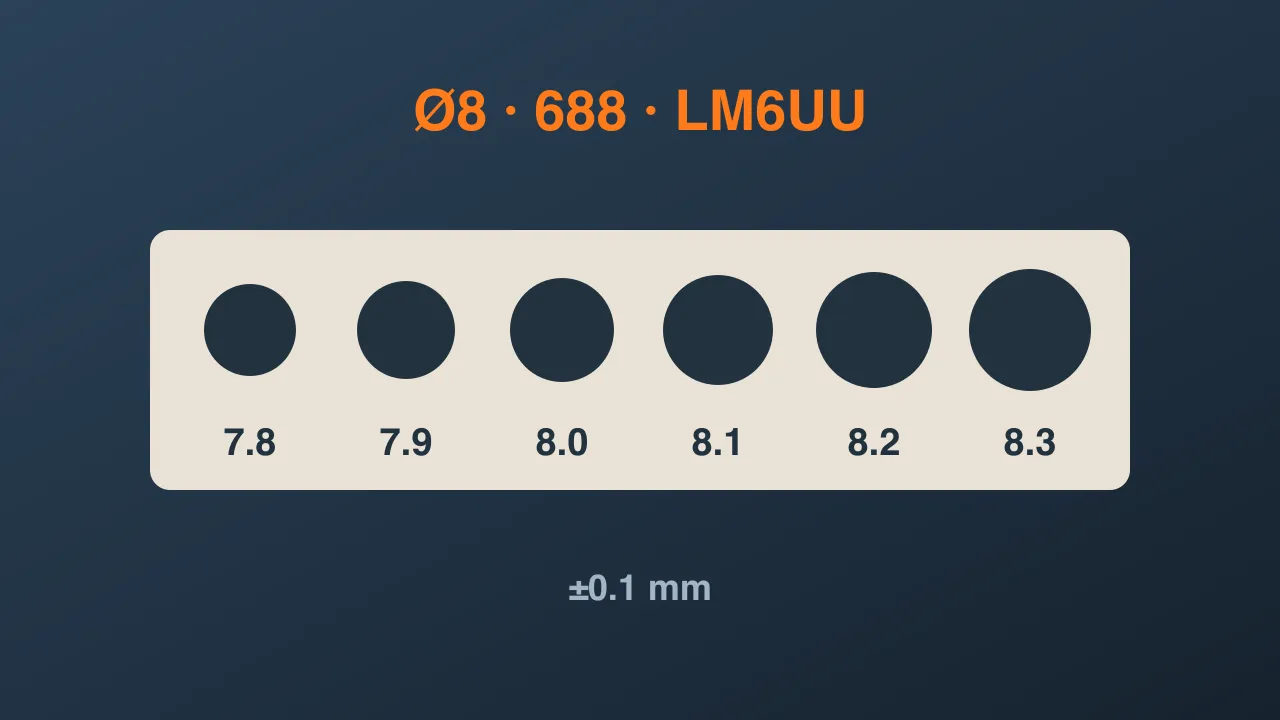
Vẽ lỗ Ø8 trong CAD rồi in ra, cây trục Ø8 thường không lọt. Nhựa đùn ra hơi phình, lỗ in nhỏ hơn bản vẽ một chút, và mỗi máy in lệch một kiểu. Bài này ghi lại các kích thước lỗ FoxBench DIY đang dùng cho trục và vòng bi, cùng cách tự tìm số đúng cho máy của bạn.
Ba kiểu lắp
| Kiểu lắp | Dùng khi | Lỗ so với trục |
|---|---|---|
| Lỏng (lọt) | Trục quay hoặc trượt trong lỗ, tháo ra dễ | To hơn 0.2–0.3 mm |
| Ép chặt | Trục đứng yên, không cần keo, gõ búa nhẹ mới vào | Bằng hoặc nhỏ hơn 0–0.1 mm |
| Ép tay | Vòng bi, ống lót: ấn tay vào, không rơi ra | To hơn 0.1 mm |
Bảng kích thước đang dùng
Đo trên máy in FDM, PLA, đầu phun 0.4 mm, lỗ in đứng (trục lỗ vuông góc mặt bàn in):
| Chi tiết | Kích thước thật | Lỗ in |
|---|---|---|
| Trục inox Ø8, lọt | Ø8 | Ø8.2–8.3 |
| Trục inox Ø8, ép chặt | Ø8 | Ø7.9–8.0 |
| Vòng bi 688 (8×16×5), ép tay | Ø16 ngoài | Ø16.1 |
| Con trượt LM6UU (Ø6 trục, Ø12 ngoài) | Ø12 ngoài | Ø12.1–12.2 |
| Ốc cấy đồng M3 (ngoài 4.5) | Ø4.5 | Ø4.0 (xem bài cấy ốc đồng) |
Đây là điểm khởi đầu. Máy của bạn có thể lệch ±0.1 mm, nên in mẫu thử trước khi in chi tiết lớn.
Lỗ in ngang: dùng hình giọt nước
Khi lỗ nằm ngang (trục lỗ song song mặt bàn in), nửa trên của lỗ là phần “treo” không có gì đỡ. Nhựa võng xuống làm lỗ méo và nhỏ hơn ở đỉnh.
Cách xử lý: vẽ lỗ hình giọt nước, phần trên nhọn lên 45°. Máy in in được 45° mà không cần support, lỗ tròn đều ở nửa dưới, còn đỉnh nhọn thì trục vẫn lọt. Bàn xoay trên kênh dùng lỗ giọt nước cho các trục con lăn nằm ngang.
Lỗ sát mặt bàn in: coi chừng “chân voi”
Lớp đầu tiên thường bị ép bẹt và phình ra (elephant’s foot). Lỗ đứng bắt đầu từ mặt bàn in vì thế hẹp lại ở 0.2–0.4 mm đầu tiên. Hai cách:
- Vát mép lỗ 0.5 mm ở mặt dưới trong CAD.
- Hoặc bật bù chân voi trong slicer (Elephant foot compensation).
Cách in mẫu thử dung sai
- Vẽ một tấm dày 6–8 mm, có một hàng lỗ chênh nhau 0.1 mm, ví dụ 7.8 / 7.9 / 8.0 / 8.1 / 8.2 / 8.3 cho trục Ø8. Khắc số lên cạnh mỗi lỗ.
- In bằng đúng nhựa, đúng cài đặt sẽ dùng cho chi tiết thật (độ dày lớp, số thành, nhiệt độ). Đổi nhựa là phải thử lại.
- Thử từng lỗ với trục và vòng bi thật, chọn lỗ cho đúng kiểu lắp cần.
- Ghi kết quả vào tham số trong CAD (ví dụ
rod_d,brg_pocket_d) để mọi chi tiết sau dùng chung.
Mẫu thử chỉ tốn vài phút in và vài gram nhựa, rẻ hơn nhiều so với in hỏng một chi tiết 6 giờ.